


No. 196, Lifa Avenue, Haian City, Nantong, Jiangsu tartomány, Kína

Hírek kategória
Termékkategória
Mit csinál egy CNC hajlítógép? | Csőhajlítási útmutató
A A CNC hajlítógép egy számítógépes numerikus vezérlésű berendezés, amelyet fémcsövek precíz szögek és összetett geometriák kialakítására terveztek. . A kézi vagy félautomata hajlítókkal ellentétben, amelyek nagymértékben támaszkodnak a kezelő készségeire és a fizikai beállításokra, a CNC csőhajlítók szervo- vagy hidraulikus motorokat használnak, amelyeket digitális parancsok vezérelnek. Ön beprogramozza a hajlítási szöget, az elforgatást és az előtolási távolságot a vezérlőegységbe, és a gép automatikusan végrehajtja ezeket a mozgásokat.
Nagyon fontos különbséget tenni a csőhajlítás és a fémlemez hajlítása között. Az online információk nagy része tévesen egyenlővé teszi a CNC-hajlítást a lapos fémlemezekhez használt présfékekkel. Ez a cikk szigorúan a cső- és csőformázó berendezésekre összpontosít. Az alapvető célja a egyirányú teljes szervó CNC hajlítók egy egyenes hosszúságú csövet kell áthúzni egy szerszámkészleten, egy hajlítószerszám köré tekerni, és megismételhető pontossággal meghatározott sugarat kell előállítani. A mögöttes technológia szélesebb körű megismeréséhez olvassa el korábbi útmutatónk a CNC hajlítás alapjairól .
 Egyirányú, teljesen elektromos csőhajlító gép szállító, OEM/ODM gyár - Gip A Gipfel Precision Machinery Co., Ltd. Kína legjobb egyirányú, teljesen elektromos csőhajlító gép szállítója és OEM/ODM gyárunk,... Termék megtekintése →
Hogyan működik a CNC csőhajlító gép?
A gép egy egyenes csövet alakít ki formázott résszel a szorítás, adagolás, forgatás és hajlítás összehangolt sorozatával. E lépések megértése egyértelművé teszi, hogy a CNC-hajlító miért jobb teljesítményt nyújt a manuális módszereknél mind összetettségében, mind konzisztenciájában.
A hajlítási sorrend programozása
Mielőtt bármilyen fémet betöltene, a kezelő meghatározza az alkatrész geometriáját a CNC vezérlőben, gyakran 2D vagy 3D grafikus interfész segítségével. A rendszer három kulcskoordináta beállításával térképezi fel az egyes kanyarokat: a lineáris előtolási távolságot (Y-tengely), a sík elforgatását a hajlítások között (B-tengely) és a hajlítási szöget (C-tengely). A szoftver szimulálja a szekvenciát, hogy észlelje a cső és a géptest közötti lehetséges ütközéseket, így biztosítva, hogy több hajlítású alkatrészt lehessen előállítani próba-hiba selejt nélkül.
Befogás, adagolás és forgatás
A program betöltése után a gép egy szorítószerszám segítségével megragadja a csövet. A szervóhajtású kocsik pontosan addig a pontig tolják előre az anyagot, ahol a következő kanyarnak el kell kezdődnie. Ha az alkatrész különböző síkokban hajlik meg – mondjuk egy háromdimenziós autóipari folyadékvezeték –, a tokmányegység elforgatja a csövet a hosszú tengelye körül, mielőtt a következő kanyar megkezdődik. Ez a szinkronizált háromtengelyes mozgás az, ami lehetővé teszi, hogy egyetlen összeállítás megdöbbentően összetett alkatrészt állítson elő.
A kanyar precíz végrehajtása
A nyomószerszám a csövet a hajlított szerszámhoz tartja, miközben a cső belsejébe helyezett tüske támasztja alá a belső falat. Ez a tüsketámasz talán a dedikált csőhajlító gép meghatározó műszaki előnye a rögtönzött hajlítási módszerekkel szemben . Megakadályozza a cső ellaposodását vagy ráncosodását a sugár legszorosabb pontján. Ahogy a hajlítókar körbe-körbe söpör, a gép folyamatosan méri a helyzetét, és automatikusan visszarugóz kompenzációt alkalmaz, ami azt jelenti, hogy a végső szög még akkor is megfelel a tervezési szándéknak, ha a fém az alakítás után ellazulni próbál.
https://www.tubebendingmachinery.com/htbending/water/image/20260109035616/020---CNC255-13A.jpg 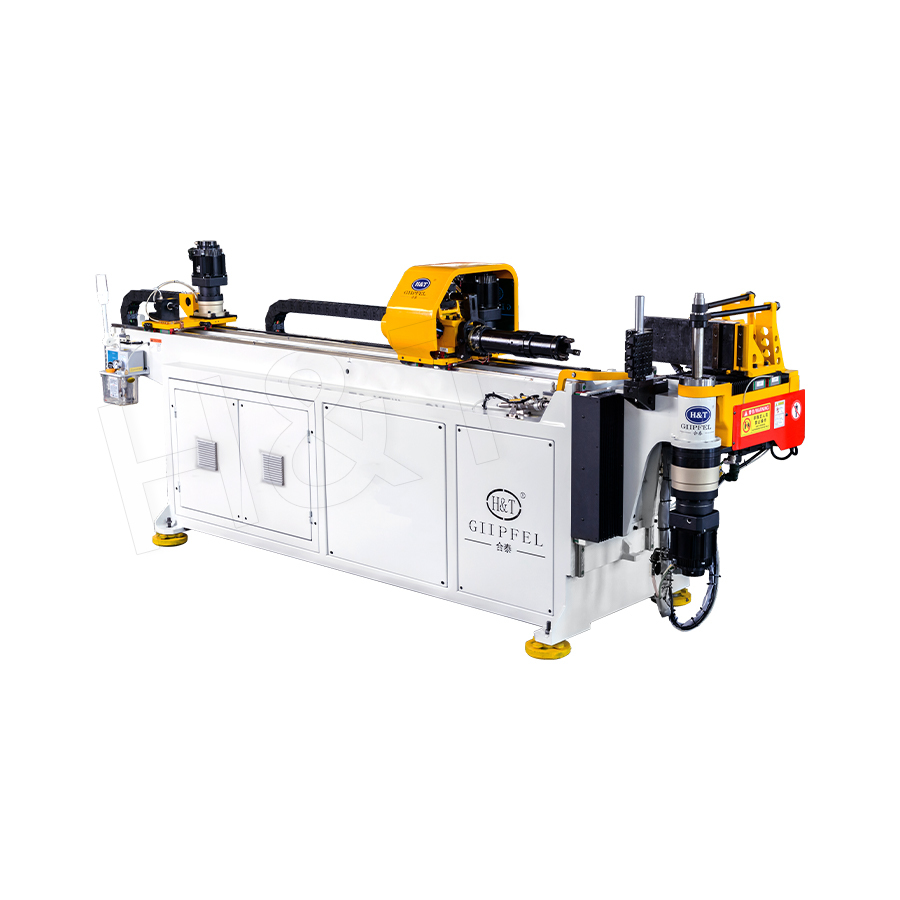
Milyen formákat és alkatrészeket tud előállítani egy CNC hajlítógép?
A CNC csőhajlító kimeneti képessége messze túlmutat az egyszerű derékszögű könyökökön. Mivel a gép egyidejűleg több tengelyt vezérel, több hajlítást is képes egyetlen folytonos csőbe rétegezni, ami jelentősen csökkenti a hegesztési kötések vagy az összeszerelési munka szükségességét.
Gyakori hajlítási típusok
Egy tipikus munkaterület L-hajlításokat, U-hajlításokat, S-görbéket, összetett spirálokat és teljesen háromdimenziós geometriákat hozhat létre. A való világban elterjedt alkatrészek közé tartoznak a szerkezeti bukóketrecek, a hőcserélő tekercsek, a hidraulikafolyadék-vezetékek, a fogantyúk, a bútorkeretek és a kipufogócsonkok. Az a képesség, hogy egy csövet egy szorító szögeken keresztül lehet vezetni, kiküszöböli azokat az igazítási hibákat, amelyek több egyenes szakasz manuális összekapcsolásakor halmozódnak fel.
Anyag és méret képesség
A jól megépített CNC csőhajlító szénacél, rozsdamentes acél, alumínium, réz és ötvözött csöveket kezel. A pontos átmérő és falvastagság a gép típusától és a szerszám konfigurációjától függ. Az ipari CNC-hajlítók általában vékonyfalú precíziós csöveket takarnak orvosi eszközökhöz a nehéz falú szerkezeti csövekig. A minimális hajlítási sugár jellemzően a cső külső átmérőjének többszöröse, ez a specifikáció géposztályonként és tüske-beállításonként változik.
Az egyszerűtől a bonyolultig: többrétegű és kétfejű gépek
Azokhoz az alkatrészekhez, amelyek több sugarat igényelnek egyetlen csőben, többsoros csőhajlító gépek rakjon egymásra több hajlító szerszámot egy orsóra, lehetővé téve a vezérlő számára, hogy a szerszámcsere megállása nélkül váltson sugárméretet. Nagy volumenű gyártási környezetekhez, 3D kétfejes teljes szervó hajlítógépek szereljen fel két hajlítófejet egy közös ágyra, hajlítsa meg egy cső mindkét végét vagy akár két különálló csövet egyszerre. Ez a megközelítés hatékonyan megduplázza a szimmetrikus részek, például székalapok vagy csőfogantyúk teljesítményét. Tudod Fedezze fel CNC hajlítógép sorozatunkat hogy megtudja, hogyan felelnek meg a különböző konfigurációk a valós termelési igényeknek.
 3D kétfejű, teljes szervó hajlítógép szállító, OEM/ODM gyár - Gipfel Pre A Gipfel Precision Machinery Co., Ltd. Kína legjobb 3D kétfejű, teljes szervo hajlítógép-szállítója és OEM/ODM gyára, termékünk... Termék megtekintése →
 Kétsoros/háromsoros/többsoros csőhajlítógép szállító, OEM/ODM A Gipfel Precision Machinery Co., Ltd. Kína vezető dupla-/háromsoros/többsoros csőhajlítógép-szállítója és az OEM/ODM-faktor... Termék megtekintése →
Miért érdemes CNC hajlítógépet használni? Főbb előnyök
A gyártók nemcsak a fém hajlítása érdekében térnek át a CNC-hajlításra, hanem azért is, hogy ellenőrizzék a folyamat kockázatát és a munkaerőköltséget. A konkrét előnyök a minőségellenőrzésben, a gyártás ütemezésében és az anyagköltség elemzésben mutatkoznak meg.
Pontosság és ismételhetőség
A programozott CNC hajlítógép digitális alkatrészrecepteket tárol, amelyek az első darabtól a tízezredikig azonos alkatrészeket állítanak elő. Ez a megismételhetőség döntő fontosságú, ha a későbbi folyamatok, például a robothegesztés vagy az automatizált összeszerelés konzisztens alkatrészgeometriát igényel, hogy elakadások nélkül működjön. A kézi hajlítással ellentétben a kezelő nem sodorja el a műszakot.
Összetett ívek egy összeállításban
A köztes anyagmozgatás megszüntetése az, ahol a CNC a leggyorsabban megtérül. Ha egy cső három különböző síkban hat hajlítást igényel, akkor egy kézi eljárás során az anyagot hatszor kell áthelyezni, és olyan tűréshalmazt kell felhalmozni, amely nem felel meg az ellenőrzésnek. Egy CNC gép a teljes folyamatot egyetlen automatikus ciklusban hajtja végre, így a kumulatív hiba nagyon alacsony szinten marad.
Gyorsabb átállás és magasabb termelékenység
Az egyik cikkszámról a másikra való váltáskor egyszerűen elő kell hívni az új programot, és szükség esetén ki kell cserélni a hajlítószerszámokat. A gép automatikus igazítási és beállítási rutinjai lerövidítik a beállítási időt egy kézi hajlítóhoz képest, amelynél fizikai beállítási megállók és próbahajlítások szükségesek a szög beállításához. Ez a CNC-t ésszerű választássá teszi a sok különböző alkatrészt kis tételben működtető műhelyek számára.
A törmelék és az anyaghulladék csökkentése
A szimulációs és rugós kompenzációs funkciók drasztikusan csökkentik az új termék bevezetése során keletkező beállítási selejtezések számát. A fém viselkedésének pontos előrejelzésével a gép minimálisra csökkenti a „behangolási” fázist, amely egyébként elpazarolná az értékes csöveket.
CNC vs. NC vs. kézi hajlítás: mi a különbség?
Gyakori kérdés a termelési vezetők részéről, hogy valóban szükségük van-e teljes CNC-képességre, vagy elegendő egy olcsóbb technológia. A válasz a termékösszetétel összetettségében és a toleranciakövetelményekben rejlik.
| Funkció | Kézi hajlítás | NC hajlítás | CNC hajlítás |
|---|---|---|---|
| Beállítási mód | Fizikai leállítások, kézi emelés | Kemény leállások korlátozott programmemóriával | Teljes digitális programozás, 3D szimuláció |
| Többsíkú ívek | Kézi áthelyezést igényel | Nagyrészt egysíkú, kézi forgatás | Automatikus többtengelyes előtolás és forgatás egy ciklusban |
| Tétel konzisztencia | Változás az operátorok között | Jó ugyanazon kanyar hosszú futásához | Kiváló, elektronikus rugós korrekcióval |
| Legjobb illeszkedés | Prototípuskészítés, nagyon alacsony hangerő | Nagy volumenű, egyszerű, ismétlődő hajlítások | Vegyes gyártás, rövid sorozatok, összetett geometriák |
A kézi hajlítók alapvetően mechanikus karok, amelyek egyszerű, kis pontosságú munkákra alkalmasak. Az NC (numerikus vezérlésű) hajlítógép előrelépést jelent; automatizálja a hajlítási szöget, de hiányzik belőle a CNC rugalmas többtengelyes programozása. Lehet választani NC hajlítógépek nagy volumenű, ismétlődő hajlításokhoz amikor az Ön alkatrésze egyszerű könyök alakú, minimális eltéréssel a termékcsaládok között. A teljes CNC akkor válik szükségessé, ha olyan termékkatalógust kell kezelnie, amely változatos háromdimenziós formákat tartalmaz, vagy ha statisztikai folyamatvezérlési adatokra van szüksége minden elkészített alkatrészről.
Hogyan válasszunk CNC hajlítógépet
Egy adott CNC hajlítógépre való beállításhoz a gép architektúráját az aktuális és tervezett munkaterheléshez kell igazítani. A következő méretek választják el a jól illeszkedő gépet a drága eltérésektől.
- Maximális csőátmérő és falvastagság: Ez kapacitás-meghatározó. A legkeményebb anyagot (például rozsdamentes acélt) és a legnagyobb falvastagságot hozzá kell rendelnie a gép névleges hajlítási nyomatékához.
- Minimális és maximális hajlítási sugár: Ezt a szerszámozás határozza meg, de a gépnek rendelkeznie kell az orsó nyomatékával ahhoz, hogy a nehéz falú anyagokban szűk sugarakat húzzon elakadás nélkül.
- Szervo tengelyek száma: A szabvány három tengely (előtolás, forgatás, hajlítás), de a nyomószerszámhoz vagy a tüske visszahúzásához további szervovezérelt tengelyek növelhetik a sebességet és a szerszám élettartamát.
- Többsoros vagy kétfejes konfiguráció: Ha a csövének több különböző sugárra van szüksége, vagy ha nagy mennyiségben készít szimmetrikus alkatrészeket, a gépfej konfigurációja a termelékenység szorzójává válik.
- Automatizálási készenlét: Fontolja meg, hogy végül integrálja-e az automata csőbetöltést, -kirakodást vagy a robotizált alkatrészkezelést. A kommunikációs interfésszel és moduláris felépítésű gépet könnyebb utólag beszerelni.
Ez nem egy általános vásárlási döntés. A gép geometriájának, a szerszámozási stratégiának és a vezérlési platformnak igazodnia kell az adott alkatrészcsaládhoz. A szabványos konfigurációk áttekintésével megkezdheti a specifikációk összehangolását, például egyfejű CNC hajlítók a precíz, ismételhető csőhajlításhoz .
Következtetés
A CNC hajlítógép egy egyenes csövet vesz fel, és szisztematikusan alakítja át kiszámítható, nagy pontosságú hajlított alkatrészré, megbízhatóan és manuális találgatások nélkül. A többtengelyes digitális vezérlés és a dedikált csőszerszámok és az automatikus anyagtámogatás kombinálásával az egyszerű, egysugarú könyököktől a bonyolult, háromdimenziós, több hajlítású szerelvényekig mindent kezel egyetlen automatikus ciklusban. Azoknál a műveleteknél, ahol az alkatrészpontosság, az átváltási sebesség és az anyaghozam közvetlenül meghatározza a jövedelmezőséget, a CNC csőhajlító a gyártási kapacitás alapja. Ha pontosabban szeretné megtudni, hogyan felelnek meg ezek a gépek a saját alkatrészei követelményeinek, lépjen kapcsolatba csapatunkkal az alkalmazás-specifikus útmutatásért .
Figyelje legfrissebb híreinket.
Kiemelt termékek
Csőfeldolgozási megoldások teljes választéka
Precíziós csőhajlítás
 Készen áll a testreszabásra
Az Ön hajlított cső termékei?

Készen áll a testreszabásra Az Ön hajlított cső termékei?
Proprietary software, smart control systems, and 50+ patents ensure more efficient and intelligent production at every step.
Szerzői jog © 2025 by Gipfel Precision Machinery Co.,Ltd Minden jog fenntartva. Precíziós csőgépgyártó | Csőalakítási, vágási, végformázó megoldások
